Elegir una máquina para fabricar frascos de mascotas exige mirar más allá del precio inicial. Esta tecnología transforma preformas en envases ligeros, resistentes y uniformes. Su valor aparece en cada ciclo: calentamiento controlado, estirado preciso y soplado dentro del molde. El resultado puede ser un frasco transparente, estable y listo para integrarse en líneas de llenado.
El ingeniero industrial Carlos Méndez, consultor especializado en transformación de PET, afirma: “Una buena máquina no solo produce envases; también protege la consistencia, el material y la rentabilidad del proceso”. Esta idea resume una experiencia frecuente en planta. Menos variación dimensional significa menos rechazos, ajustes y desperdicio. También facilita fabricar distintos formatos cambiando moldes compatibles.
Conviene revisar la capacidad por hora, el consumo energético, la presión de aire y la facilidad de mantenimiento. Una máquina rápida puede parecer conveniente. No siempre lo es. Si consume demasiado o requiere dificultades técnicas para encontrar, el costo real aumenta. Las resistencias, válvulas y sistemas de control deben permitir inspecciones claras y reemplazos seguros.
La experiencia del fabricante también importa. Manuales completos, capacitación y servicio técnico cercano ofrecen mayor confianza. Aun así, ninguna máquina elimina todos los problemas. La calidad de la preforma, la humedad del material y la calibración diaria influyen notablemente. Por eso, elegir bien requiere comparar pruebas reales, muestras producidas y condiciones concretas de operación. Una decisión prudente empieza con datos, no con promesas comerciales.
Elegir una Máquina Para Fabricar Frascos De Pet exige comprender sus funciones reales. El moldeo por inyección y estirado-soplado produce envases ligeros, resistentes y con paredes uniformes. Es adecuado para agua, aceites y productos de higiene. La máquina calienta la preforma, la estira y la sopla dentro de un molde.
El moldeo por extrusión-soplado trabaja con un tubo caliente de plástico. Después, el molde se cierra y aplica aire para formar el frasco. Esta opción permite fabricar envases con asas, cuellos amplios o diseños menos simétricos. También existen equipos lineales y rotativos. Los lineales ocupan menos espacio; los rotativos suelen alcanzar mayor producción continua.
En pruebas de producción, vio que la velocidad no siempre garantiza mejores resultados . La temperatura, la presión de soplado y el enfriamiento deben mantenerse estables. Un pequeño cambio puede crear zonas delgadas, deformaciones o fugas. Conviene revisar el sistema de alimentación, los moldes y el consumo energético antes de comprar. También es importante elegir entre una máquina de una etapa y otra de dos etapas. La primera integra más procesos; la segunda ofrece mayor control sobre la preforma. No existe una configuración perfecta. Depende del volumen, el diseño y la resina utilizada. A veces, una línea más lenta reduce los desperdicios y facilita el mantenimiento diario. Un registro sencillo de fallos ayuda a corregir decisiones técnicas.
Una máquina para fabricar frascos de PET transforma preformas plásticas en envases ligeros y resistentes. El proceso comienza con la alimentación automática de las preformas. Cada pieza debe llegar limpia y correctamente orientada.
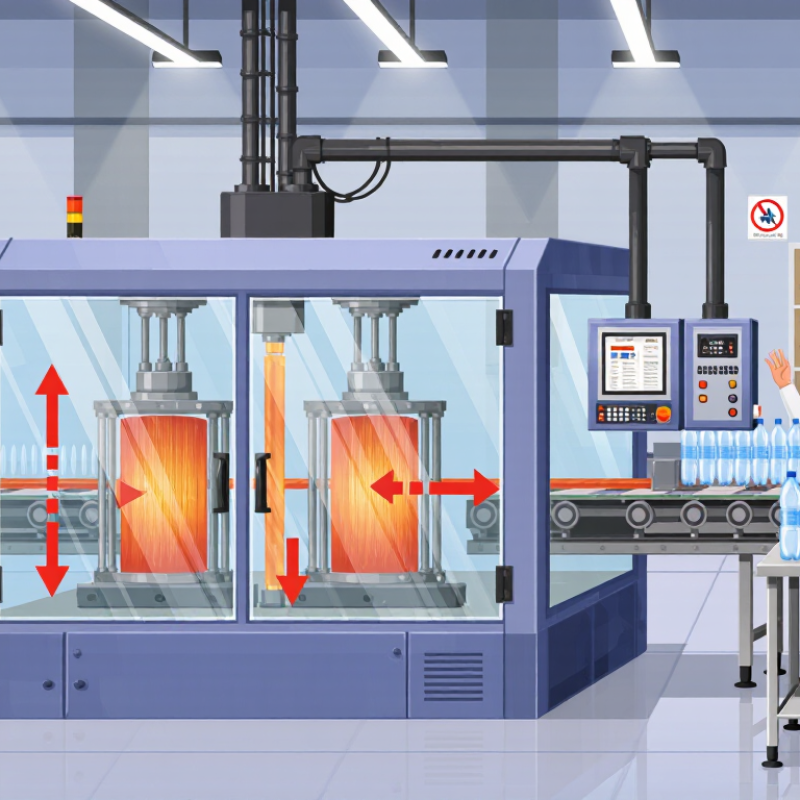
Después, las preformas pasan por un horno de calentamiento gradual. Las lámparas elevan la temperatura del PET sin quemar su superficie. El operador controla zonas térmicas, velocidad y tiempo de exposición. Un ajuste pequeño puede cambiar el grosor del frasco.
Luego, la preforma caliente entra en un molde metálico. Una varilla la estira verticalmente. Después, el aire comprimido se expande contra las paredes del molde. Así adquiere su forma final, incluyendo cuello, base y detalles laterales. El enfriamiento estabiliza el envase antes de expulsarlo.
El control de calidad revisa peso, transparencia, altura y resistencia. También se observan deformaciones, burbujas o paredes demasiado delgadas. En una instalación bien ajustada, los sensores registrarán cada ciclo y reducirán las variaciones entre frascos. La experiencia del operador sigue siendo importante. No todo se corrige automáticamente.
A veces, una temperatura ligeramente alta produce un acabado irregular. Conviene revisar los datos antes de aumentar la velocidad. La limpieza de moldes y filtros evita marcas visibles. El mantenimiento preventivo protege la continuidad de producción y ayuda a conservar resultados confiables.
Elegir una máquina para fabricar frascos de PET puede transformar una línea de envases. El moldeo permite producir piezas ligeras, resistentes y uniformes con ciclos controlados. En una planta bien ajustada, cada ciclo entrega frascos con cuello preciso y paredes estables. Eso facilita el llenado, el cierre y el transporte. También reduzca los desperdicios cuando la temperatura y la presión se mantienen constantes. La mejora se nota en la bandeja: menos deformaciones, menos rechazos y medidas repetibles.
La productividad no depende únicamente de la velocidad. Importan el cambio de formato, el consumo energético y la facilidad de mantenimiento. Una máquina accesible permite limpiar moldes, revisar resistencias y corregir parámetros sin detener media jornada. Los registran controles de presión, temperatura y tiempo de enfriamiento. Esos datos ayudan a detectar variaciones antes de que afecten cientos de unidades. En operaciones reales, una pequeña reducción del ciclo puede aumentar significativamente la producción diaria. Pero correr demasiado tiene un precio. El material puede adelgazar o perder transparencia.
La elección debe considerar el volumen previsto, el espacio disponible y la experiencia del personal. Un equipo sobredimensionado consume recursos y complica la capacitación. Uno limitado crea cuellos de botella. Conviene probar moldes, revisar tolerancias y comparar muestras bajo luz y presión normales. La automatización ayuda, aunque no reemplaza la inspección humana. A veces, el ajuste más rentable es menos espectacular: una calibración pendiente o un molde desgastado. Ese detalle suele olvidarse.
¿Por qué elegir una máquina para fabricar frascos de PET?
Criterios para elegir una máquina de frascos de PET
Elegir una máquina para fabricar frascos de PET exige mirar más que la velocidad anunciada. El criterio central es la compatibilidad con las preformas, los moldes y el diseño del envase. Conviene probar diferentes gramajes antes de comprar. Un cuello estrecho requiere un control preciso de temperatura y estiramiento. Una prueba real revela deformaciones, zonas opacas o paredes demasiado finas. También revisaría el espacio disponible y la capacidad eléctrica de la planta. Sin prueba, hay riesgos.
La capacidad nominal debe compararse con la producción diaria prevista. El consumo de aire comprimido influye mucho en el coste operativo. Un sistema de calentamiento estable mejora el acabado y reduce los desperdicios. Los cambios de molde deben ser rápidos y seguros. El mantenimiento necesita acceso sencillo a resistencias, sensores y filtros. Debe existir documentación técnica clara y capacitación verificable. Los pequeños detalles son importantes.
La confiabilidad depende también del control de calidad integrado. Los sensores de temperatura, presión y presencia ayudan a detectar fallos durante el ciclo. Solicitaría muestras fabricadas con el material previsto, no solo fotografías. El proveedor debe demostrar disponibilidad de repuestos y asistencia técnica medible. También importa la trazabilidad de las alarmas y los registros de producción. A veces se sobrevalora la velocidad y se ignora la estabilidad. Una máquina más lenta puede producir menos desperdicio. Esa diferencia merece calcularse con datos reales.
| Criterio de selección | Rango práctico típico | Importancia | Qué comprobar antes de comprar |
|---|---|---|---|
| Tecnología de producción | Moldeo por soplado y estirado por inyección para envases de PET | Alto | Elija un proceso que se adapte al diseño del envase. El moldeo por inyección-soplado es adecuado para envases de PET ligeros y transparentes con dimensiones uniformes, mientras que el moldeo por extrusión-soplado se utiliza generalmente para diferentes plásticos y aplicaciones. |
| Capacidad del frasco | Aproximadamente de 100 ml a 5 L | Alto | Confirme que el espacio del molde, la unidad de inyección y el sistema de estirado de la máquina pueden producir el volumen de envase requerido. Los envases grandes normalmente requieren una máquina diseñada para longitudes de estirado mayores y materiales de mayor peso. |
| Producción | Entre 1.000 y 10.000 frascos por hora | Alto | El rendimiento real depende del número de cavidades, el tamaño del recipiente, el ciclo de calentamiento, el tiempo de enfriamiento, el peso del material y el nivel de automatización. Compare el rendimiento garantizado utilizando las mismas especificaciones de recipiente, en lugar de comparar únicamente los ciclos nominales. |
| Número de cavidades | De 1 a 16 cavidades, dependiendo del tamaño del frasco. | Alto | Un mayor número de cavidades puede aumentar la producción, pero también incrementa el costo del molde, la complejidad de la configuración y los requisitos de mantenimiento. Seleccione la cantidad de cavidades según la demanda prevista y la flexibilidad de producción necesaria. |
| Peso del contenedor | Aproximadamente de 15 g a 150 g por frasco | Alto | La máquina adecuada debe proporcionar la capacidad de inyección y de calentamiento suficientes para el peso de la preforma requerido. Los diseños ligeros pueden reducir el costo del material, pero requieren un control preciso del proceso para evitar paredes delgadas o irregulares. |
| Compatibilidad con el acabado del mástil | Acabados de cuello de PET comunes desde aproximadamente 28 mm hasta 100 mm. | Alto | Verifique el diámetro del cuello, el perfil de la rosca, los requisitos de seguridad contra manipulaciones, la superficie de sellado y la compatibilidad de la tapa. Los frascos de boca ancha generalmente requieren preformas y moldes específicos en lugar de una configuración estándar para botellas. |
| Compatibilidad de materiales | Resina PET apta para botellas y preformas de PET adecuadas. | Alto | La máquina debe ser compatible con el grado de PET y la viscosidad intrínseca requeridos. El PET debe secarse correctamente antes del procesamiento, ya que la humedad puede provocar hidrólisis, menor resistencia y defectos de calidad visibles. |
| Sistema de calefacción | Calentamiento de preformas por infrarrojos con control multizona | Alto | Las zonas de calentamiento independientes permiten un mejor control de la temperatura en el cuerpo, los hombros, la base y el cuello. Compruebe la estabilidad de la temperatura, el acceso para el reemplazo de la lámpara, las funciones de recuperación de energía y la compatibilidad con la preforma seleccionada. |
| Requisito de aire comprimido | Normalmente de 20 a 40 bares para soplado a alta presión. | Alto | Verifique la presión de soplado, el flujo de aire, la calidad del aire y la capacidad del compresor. El aire a alta presión debe estar limpio y seco; un suministro de aire insuficiente puede reducir la producción y provocar un conformado incompleto o variaciones dimensionales. |
| Energía eléctrica | Carga conectada aproximada de 25 a 150 kW | Medio | La demanda de energía varía según el número de cavidades, el tamaño del horno, la tecnología de calentamiento y los equipos auxiliares. Estime el consumo real de funcionamiento en lugar de basarse únicamente en la cifra de carga máxima conectada. |
| Capacidad de refrigeración | Sistema industrial de agua fría dimensionado según el molde y el ciclo. | Alto | Un enfriamiento estable del molde es esencial para la consistencia del ciclo, la transparencia y la precisión dimensional. Verifique la temperatura del agua, el caudal, la presión y la filtración requeridas, así como si se necesita un enfriador o una torre de enfriamiento. |
| Cambio de molde | Aproximadamente de 30 minutos a varias horas | Medio | El tiempo de cambio depende del peso del molde, el diseño de la abrazadera rápida, la disposición de las conexiones y el acceso del operario. Los sistemas de cambio rápido son muy útiles para la producción de envases de diferentes tamaños o para series de producción cortas. |
| Control dimensional | Tolerancias controladas de cuello, altura, diámetro y espesor de pared. | Alto | Solicite mediciones de muestra para el acabado del cuello, dimensiones generales, variación de peso, distribución de la pared, resistencia a la carga superior y resistencia a las fugas. El rendimiento de la máquina debe evaluarse con la preforma y el molde previstos. |
| Nivel de automatización | Carga, conformado, inspección y embalaje semiautomáticos o totalmente automáticos. | Medio | La automatización puede reducir la mano de obra y los daños durante la manipulación. Considere la carga automática de preformas, la eliminación de piezas defectuosas, la inspección visual, el conteo, el transporte y la paletización según la disponibilidad de mano de obra y el volumen de producción. |
| Superficie del piso | Aproximadamente de 15 a 80 m² para la máquina principal y el área de acceso. | Medio | Incluya espacio para la máquina, el secador de preformas, el compresor, el enfriador, las cintas transportadoras, el acceso para mantenimiento, la manipulación de productos terminados y la ventilación. Los equipos auxiliares pueden requerir más espacio del previsto. |
| Eficiencia energética | Evaluar la energía por contenedor en lugar de solo la potencia instalada. | Medio | Los servomotores, el calentamiento infrarrojo optimizado, la recuperación de calor y los circuitos de aire eficientes pueden reducir los costos operativos. Solicite mediciones del consumo según las especificaciones del recipiente y la velocidad de producción. |
| Calidad y tasa de desperdicio | Baja tasa de rechazo tras la estabilización del proceso. | Alto | Compruebe si hay defectos comunes como nacarado, neblina, agrietamiento por tensión, paredes irregulares, formación incompleta, deformación de la base y daños en el cuello. Una máquina fiable debería proporcionar resultados repetibles tras los ajustes de configuración habituales. |
| Mantenimiento y facilidad de servicio | Piezas de desgaste accesibles e intervalos de mantenimiento preventivo documentados. | Alto | Revise el acceso a calentadores, válvulas, sellos, sensores, moldes, filtros y puntos de lubricación. Confirme la disponibilidad de repuestos, la documentación técnica, la capacitación del operador y el soporte para la resolución de problemas antes de la selección final. |
| Retorno de la inversión | Basado en la producción, el ahorro de materiales, la mano de obra, la energía, el tiempo de actividad y la vida útil. | Alto | Compare el costo total de propiedad, incluyendo moldes, servicios públicos, instalación, mantenimiento, envases rechazados, mano de obra y tiempo de inactividad. Una máquina con un precio de compra más alto puede resultar más económica si ofrece una mayor producción y genera menos residuos. |
Nota: Los rangos indicados son valores de referencia generales de ingeniería para la producción de envases de PET. Las especificaciones reales varían según la geometría del envase, el diseño de la preforma, el tipo de resina, la configuración del molde, la velocidad de producción y las condiciones de suministro eléctrico locales.
Los frascos de PET tienen una presencia amplia en bebidas, alimentos, cosmética y productos farmacéuticos. Su transparencia permite revisar el contenido rápidamente. Además, ofrecen buena resistencia, bajo peso y transporte eficiente. Una máquina especializada puede fabricar envases de distintos volúmenes, cuellos y espesores, según cada aplicación industrial.
El informe Global Plastics Outlook, publicado por la OCDE en 2022, indica que los envases generaron cerca del 40 % de los residuos plásticos mundiales en 2019. Este dato exige fabricar con mayor precisión y reducir material innecesario. En la industria de bebidas, el PET facilita líneas automatizadas, llenado rápido y almacenamiento seguro. En aceites alimentarios, su rigidez ayuda a controlar la dosificación. En cosmética, la transparencia mejora la presentación del producto.
También existen aplicaciones técnicas. Algunos frascos protegen detergentes, soluciones de limpieza y formulaciones sensibles a la humedad. El informe 2023 de NAPCOR registró una tasa de reciclaje de botellas PET del 28,9 % en Estados Unidos durante 2022. La cifra demuestra avances, pero también una limitación evidente: fabricar mejor no basta si la recuperación falla.
Pesa poco. Resiste bastante. Aún así, no todo es perfecto. Diseñar envases monomateriales, reducir pigmentos y controlar el espesor puede mejorar su reciclabilidad. Una máquina de fabricación bien configurada permite esos cambios con mediciones reales, no solo con promesas comerciales.

Signup our newsletter to get update information, promotion or insight.